dil
Sektör Haberleri
Otomotiv Tahrik Sistemleri için Doğru CV Bağlantısı Nasıl Seçilir: Teknik Satın Alma Kılavuzu
Bir Aracın Aktarma Organındaki CV Bağlantısının İşlevi
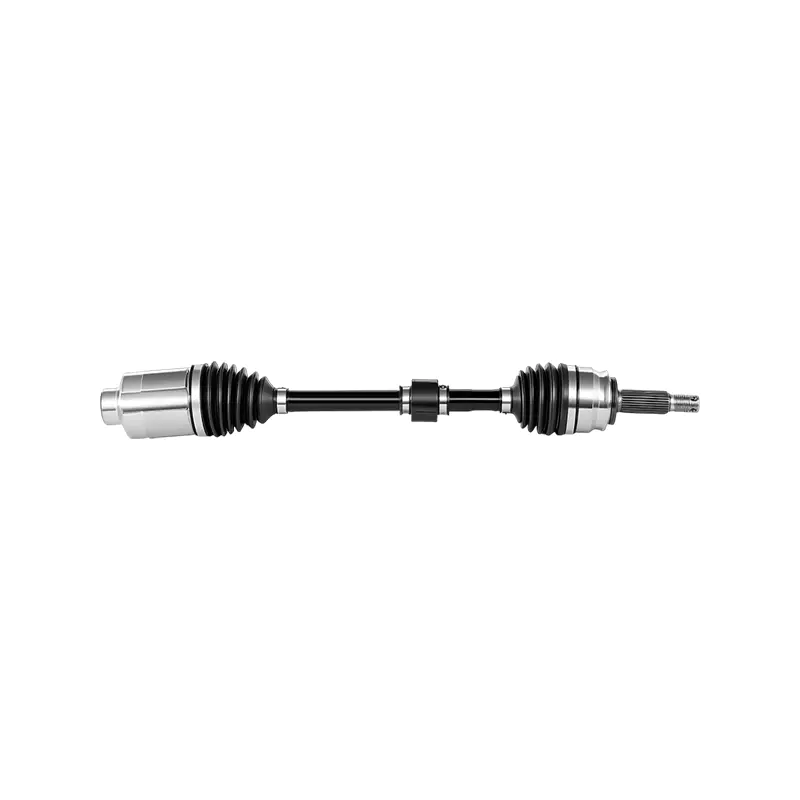
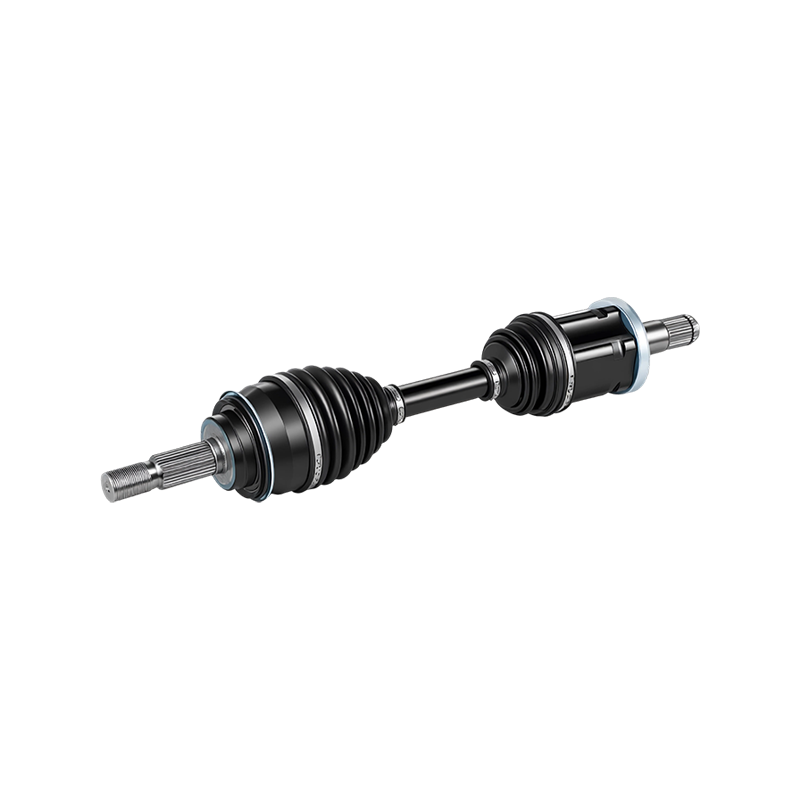
A sabit hız eklemi Şanzıman ile tekerlek göbeği arasında yer alır ve süspansiyon hareketi sürüş açısını değiştirse bile dönme gücünü sabit bir açısal hızda aktarır. Belirli bir açıda çalışırken hız dalgalanmasına neden olan evrensel mafsalın aksine, uygun şekilde tasarlanmış bir CV mafsalı, direksiyon kilidi ve süspansiyon sıkıştırması yoluyla düzgün tork iletimini korur. Bu nedenle önden çekişli ve dört tekerlekten çekişli platformlar, eski kardan tarzı tasarımlardan ziyade neredeyse tamamen CV mafsallarına güveniyor.
Yedek veya OEM bileşenleri tedarik eden mühendisler ve satın alma ekipleri için seçim süreci nadiren parça numarasını eşleştirmek kadar basit olur. Araç ağırlığı, tork çıkışı, artikülasyon aralığı ve görev döngüsü; eklem geometrisinin, kafes tasarımının ve bagaj malzemesinin sahada dayanacağını şekillendirir. Yanlış seçim sadece servis ömrünü kısaltmaz; titreşime, direksiyon hissinde değişikliklere ve ciddi durumlarda otoyol hızında aktarma organlarının arızalanmasına neden olabilir.
Bu kılavuz, güvenilir bir bağlantıyı zamanından önce arızalanacak olandan ayıran teknik kriterleri açıklayarak bağlantı türlerini, malzeme bilimini, aşınma teşhisini, tedarikçi değerlendirmesini ve bir filonun veya üretim çalışmasının ömrü boyunca önemli olan maliyet hesaplamalarını kapsar.
Aktarma organlarının düzeni aynı zamanda her bir bağlantının ömrü boyunca gördüğü yük modelini de şekillendirir. Önden çekişli bir sedan çoğunlukla dıştan takmalı mafsalların makul direksiyon açılarında sabit torku idare etmesini isterken, daha kısa dingil mesafesi ve daha dar dönüş yarıçapına sahip kompakt bir crossover, aynı mafsalları günlük olarak maksimum artikülasyon limitlerine yaklaştırıyor. Dört tekerlekten çekiş ve yarı zamanlı dört tekerlekten çekiş sistemleri başka bir değişken ekler; çünkü güç dağıtım oranları ve kilitleme diferansiyelleri, benzer bir önden çekişli platformun görebileceğinden çok daha büyük bir tork payını anlık olarak tek bir aks üzerinden yönlendirebilir. Belirli bir araç veya filo uygulamasının bu spektrumda nerede bulunduğunu anlamak, parça numaralarını veya tedarikçi tekliflerini karşılaştırmadan önce ilk pratik adımdır; çünkü bu, alanı yalnızca cıvata modeline uyanlar yerine aslında söz konusu yük ve açı kombinasyonu için tasarlanmış bağlantı aileleriyle daraltır ve daha sonraki değerlendirme sürecinde zaman tasarrufu sağlar.
CV Bağlantı Çeşitleri: Sabit ve Dalgıç Tasarımlar
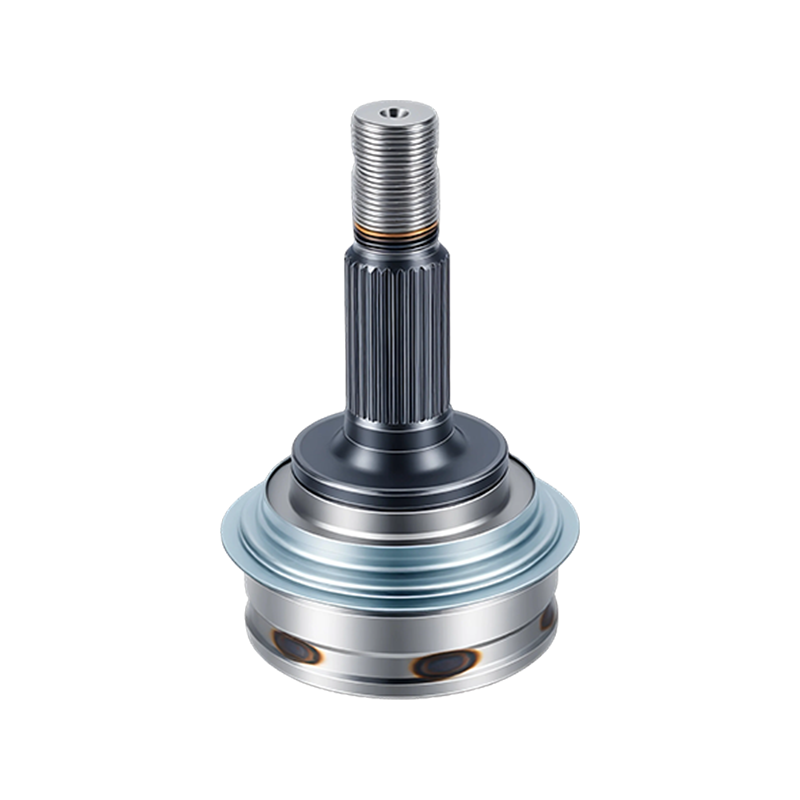
Her çeker aks, farklı görevlere sahip iki mafsal kullanır. Tekerleğe en yakın olan dıştan takmalı mafsalın büyük direksiyon açılarını karşılaması gerekir ancak eksenel hareketi çok az olması gerekir. Şanzımana daha yakın olan iç mafsal daha az açıyla başa çıkabilir ancak süspansiyon hareketi boyunca meydana gelen aks kısalması ve uzamasına uyum sağlamalıdır. Bu iki gereksinim, iki geniş ortak ailenin oluşmasına yol açtı.
| Ortak Tip | Tipik Konum | Maksimum Artikülasyon | Eksenel Dalma |
|---|---|---|---|
| Sabit (Rzeppa tarzı) | Dıştan takmalı motor | 45 ila 50 derece | Asgari |
| Dalma (tripod tarzı) | İçten takmalı | 20 ila 26 derece | 50 mm'ye kadar |
| Çift ofset dalma | İçten takmalı, high-travel platforms | 22 ila 24 derece | 60 mm'ye kadar |
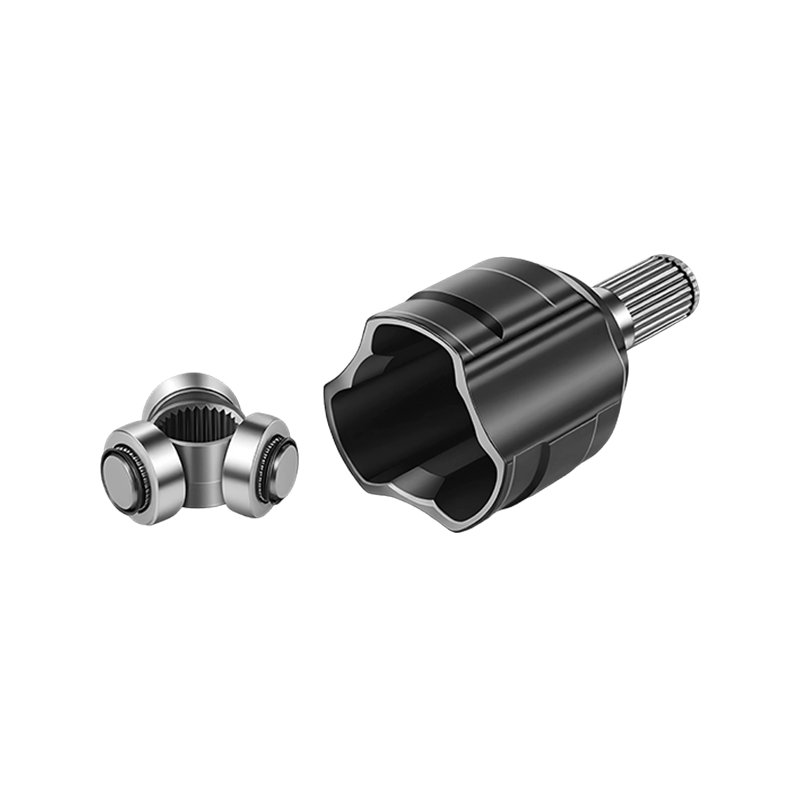
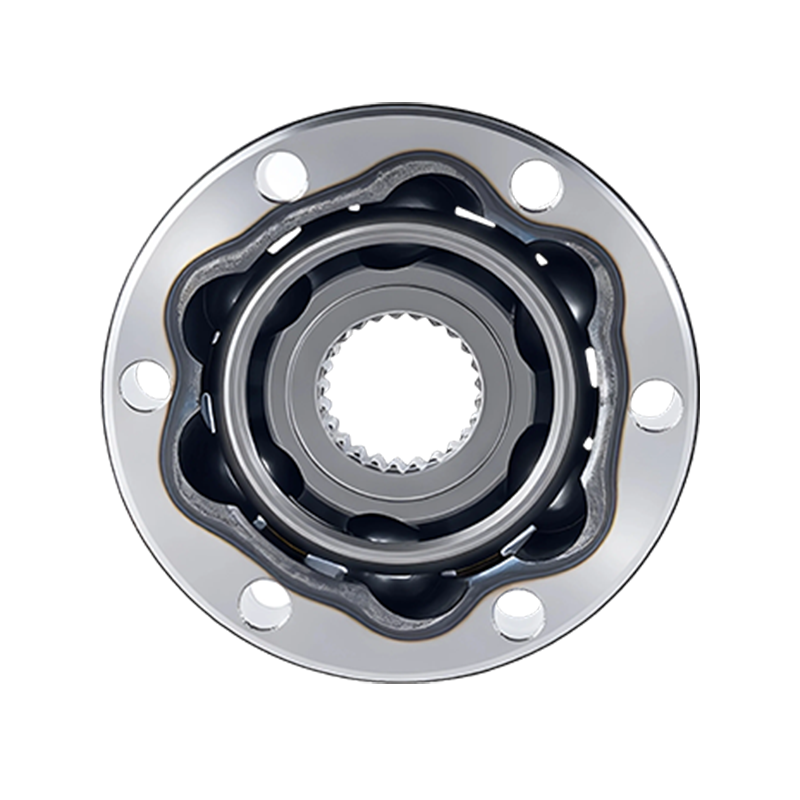
Sabit mafsallar, direksiyon açısı değişikliklerine izin verirken merkez noktasını sabit tutan bir kafes ve bilya düzeni kullanır; bu nedenle neredeyse tüm önden çekişli araçlarda dıştan takmalı uygulamalarda baskındırlar. Daldırmalı mafsallar ise aksine, milin içeri ve dışarı kaymasına izin veren tripod yatakları veya ofset bilyeli raylar kullanır ve bu hareketi tekerlek göbeğine iletmeden süspansiyon geometrisinin yarattığı uzunluk değişikliklerini emer.
Bu tasarımların uyumsuzluğu, örneğin uzun süspansiyon stroku olan bir içten takmalı uygulamaya alçak dalmalı bir bağlantının takılması, satış sonrası değiştirme işlerinde en yaygın kaynak bulma hatalarından biridir. Bağlantı doğru şekilde cıvatalanabilir ve hatta kısa bir süreliğine çalışabilir, ancak nominal servis aralığının çok öncesinde tutukluk yapacak veya arızalanacaktır.
Kafes geometrisi, teknik özellikler sayfasında aynı görünen bağlantıları karşılaştırırken gözden kaçırılması kolay olan ikinci bir değişkendir. Kafes, topları yerinde tutarken, mafsal eklemlenirken kendi rayları içerisinde yuvarlanmalarına izin verir ve cep şeklindeki veya pencere açısındaki küçük farklılıklar, aşırı direksiyon açılarında yükün top seti boyunca ne kadar eşit şekilde paylaşıldığını değiştirir. Cömert pencere açıklığıyla tasarlanan bir kafes, eklemlenme sınırına yakın yerlerde daha serin ve sessiz çalışma eğilimindedir; bu, park etme gibi düşük hızlı manevralar sırasında düzenli olarak tam kilide yaklaşan kompakt araçlar için önemlidir. Tersine, daha sıkı bir kafes tasarımı, maksimum açı pahasına burulma sertliğini artırabilir; bu, tam direksiyon kilidine nadiren yaklaşan ancak sürekli yüksek tork gören performans odaklı platformlar için makul bir ödündür.
Malzeme Seçimi ve İmalat Hassasiyeti
CV mafsalının bilya yolları, kafesi ve iç yatağı, yüksek dönme hızında tekrarlanan nokta yüklemesi altında çalışır; dolayısıyla alaşım seçimi ve ısıl işlem süreci, yorulma ömrünü neredeyse diğer tüm değişkenlerden daha fazla belirler. Kaliteli bağlantıların çoğunda, endüksiyon veya karbürleme işlemleriyle 58 ila 62 HRC aralığında bir yüzey sertliğine sahip yüzeyi sertleştirilmiş orta karbonlu alaşımlı çelik kullanılırken şok yükleme altında kırılmaya karşı direnç sağlamak için daha tok, daha sünek bir çekirdek korunur.
Alaşımın ötesinde, bilya oluklarındaki boyutsal hassasiyet, yükün tipik bir mafsaldaki altı veya sekiz bilyeye ne kadar eşit şekilde dağıtıldığını belirler. Kabul edilebilir boyutsal toleransın dışında işlenmiş oluklar, yükü daha az sayıda temas noktasında yoğunlaştırır, bu da yüzeydeki çukurlaşmayı hızlandırır ve sonunda çoğu sürücünün arızalı bir dıştan takmalı motor bağlantısıyla ilişkilendirdiği tıklama sesini üretir. Saygın üretim hatları, sadece son montaj denetiminde değil, numune alma temelinde koordinat ölçüm ekipmanıyla oluk geometrisini doğrular.
Gres spesifikasyonu genellikle kaynak bulma sırasında sonradan akla gelen bir düşünce olarak ele alınır, ancak metalurjinin yanı sıra yorulma ömründe doğrudan bir rol oynar. CV mafsal gresi, genel amaçlı şasi gresinin dayanacak şekilde üretilmediği koşullar olan, bilya-ray arayüzünde oluşturulan çok yüksek temas basınçları altında koruyucu bir filmi korumak üzere tasarlanmış aşırı basınç katkı maddeleri ile formüle edilmiştir. Bazı enine motor düzenlerinde egzozun veya turboşarjın yakınındaki bir mafsalda, tekerleğin yakınında bulunan bir bagajın yaşayabileceği sıcaklığın çok üzerinde sürekli sıcaklıklar görülebildiğinden, katkı paketinin geniş bir sıcaklık aralığında sabit kalması da gerekiyor. Üretici markalı herhangi bir gresin eşdeğer olduğunu varsaymak yerine, bağlantıyla birlikte verilen gres veri sayfasının incelenmesi, şaşırtıcı sayıda standart altı bileşenin kuruluma ulaşmadan önce tespit edilmesini sağlayan basit bir kontroldür.
CV Eklem Aşınmasına İlişkin Uyarı İşaretlerinin Okunması
CV eklemindeki aşınma ilerleyicidir ve çoğu durumda toplam arızadan çok önce tespit edilebilir. Yırtık veya çatlak bir krampon, gresin kaçmasına ve kirletici maddelerin içeri girmesine izin vererek alttaki top yollarındaki aşınmayı önemli ölçüde hızlandırdığından, en erken ve en önlenebilir arıza noktasıdır.
Kirlenme başladığında aşınma sabit bir oranda ilerlemek yerine hızlanır; bu durum, bir bağlantının nominal hizmet ömrünün kabaca üçte ikisini geçmesi durumunda yukarıda gösterilen dik eğride yansıtılmaktadır. En güvenilir saha göstergeleri şunları içerir:
- Sert dönüşler sırasında genellikle aşınmış bir dıştan takmalı motor bağlantısına işaret eden ritmik bir tıklama veya patlama sesi
- Hızlanma veya yavaşlama sırasında genellikle iç taraftaki dalma eklemi aşınmasıyla bağlantılı olan tıkırtı hissi
- Tekerleğin iç kısmına yayılmış, körüğün yırtıldığını gösteren görünür yağ
- Araç hızıyla birlikte artan ve mafsal aşınmasının ardından şaft dengesizliğine işaret edebilen titreşim
Planlanmış servis aralıkları sırasında rutin körük muayenesi, tam eklem değişimini önlemenin tek ve en uygun maliyetli yolu olmaya devam etmektedir, çünkü tek başına bir körük genellikle tüm montajın küçük bir kısmına mal olur.
Hangi eklemin gürültü şikayeti yarattığını tespit etmek için kullanışlı bir saha tekniği, açık bir pencereden dinlerken aracı her iki yönde de yavaş, dar bir daire içinde sürmektir, çünkü dıştan takmalı eklem sorunu genellikle etkilenen taraftan uzaklaşıldığında daha yüksek bir tıklama üretecektir. İçten batan bağlantı sorunlarını yalnızca kulakla tespit etmek daha zor olma eğilimindedir ve eklem yuvasındaki boşluğu kontrol ederken tekerlek yüklü ve boşken yükseltilmiş araç muayenesi genellikle bir yol testi sırasında gürültü konumuna güvenmekten daha güvenilirdir. Yüksek hacimli aktarma organları şikayetleri üzerinde çalışan teknisyenler genellikle gürültü modelini, yüklü ve yüksüz çalışma ölçümünü ve nihai temel nedeni birbirine bağlayan basit bir karar günlüğü tutar; çünkü bu tür bir dahili kayıt, tek başına herhangi bir semptoma güvenmekten çok daha fazla zaman içinde teşhis doğruluğunu artırır.
CV Bağlantı Türlerinin Temel Performans Metrikleri Arasında Karşılaştırılması
Yeni bir uygulama için bir bağlantı belirlerken veya bir bağlantıyı değerlendirirken otomotiv CV eklemi Tedarikçi kataloğuna göre, pratikte üç performans ölçütü en önemli olanıdır: maksimum artikülasyon açısı, tork kapasitesi ve otoyol hızında gürültü-titreşim-sertlik davranışı. Aşağıdaki grafik, bu üç faktördeki ortak ortak aileleri normalleştirilmiş bir endekste sıralamaktadır.
Sabit mafsallar, geniş artikülasyon aralığı ve düşük NVH imzası nedeniyle kompozit endekste en yüksek puanı alıyor; bu da neredeyse her yolcu platformunda dıştan takmalı motor konumlarındaki hakimiyetlerini açıklıyor. Çapraz oluklu bağlantılar, daha kompakt bir paket için bazı eklem aralığını değiştirir; bu, dar boşluklu uygulamalara uygundur ancak genellikle kullanımlarını daha düşük torklu platformlarla sınırlar.
Yukarıdaki bileşik endeksin, herhangi bir tedarikçinin parçalarının sıralamasından ziyade genel bir mühendislik karşılaştırması olduğunu ve gerçek dünya performansının hala daha önce tartışılan malzeme kalitesine ve üretim toleransına bağlı olduğunu belirtmekte fayda var. Aynı tasarım ailesinden iki bağlantı, ısıl işlem tutarlılığına bağlı olarak fark edilir derecede farklı yorulma sonuçları ortaya koyabilir; bu nedenle, bağlantı türü, hangi parçanın satın alınacağına dair son söz yerine, kaynak bulma kararı için bir başlangıç filtresi olarak ele alınmalıdır.
Kaynak Kullanımı ve Tedarikçi Değerlendirmesi için Pratik Bir Çerçeve
Tedarik ekipleri yeni bir değerlendirmeyi değerlendiriyor CV ortak tedarikçisi Tek bir numune gönderimine güvenmek yerine yapılandırılmış bir yeterlilik dizisinden yararlanın. Aşağıdaki akış, çoğu endüstriyel kaynak bulma programında kullanılan beş aşamalı bir süreci özetlemektedir.
Malzeme sertifikasyonu incelemesi, genel bir veri sayfasını kabul etmek yerine alaşım kalitesini, ısıl işlem spesifikasyonunu ve sertlik testi kayıtlarını doğrulamalıdır. İdeal olarak burulma yorulma döngüsü ve körük esnek ömrü testini içeren tezgah testi, görsel olarak aynı parçaları sunan iki tedarikçinin karşılaştırılması için objektif bir temel sağlar. Videolu anlatımlar ve süreç dokümantasyonu yoluyla uzaktan yapılan bir tesis süreç denetimi, denetimin yalnızca son paketlemede değil, doğru aşamalarda gerçekleşip gerçekleşmediğini ortaya çıkarır.
| Değerlendirme Kriteri | Ağırlık | Neyi Doğrulamalı? |
|---|---|---|
| Malzeme izlenebilirliği | yüzde 25 | Parti numaralarıyla eşleşen fabrika sertifikaları |
| Boyutsal tutarlılık | yüzde 25 | Birden fazla üretim lotunda CMM raporları |
| Yorulma testi verileri | yüzde 20 | Bağımsız veya üçüncü taraf döngü testi |
| Önyükleme ve gres kalitesi | yüzde 15 | Esnek ömür derecesi ve gres spesifikasyon sayfası |
| Teslimat tutarlılığı | yüzde 15 | Son siparişlerde zamanında performans |
Toplam Sahip Olma Maliyeti: Fiyat ve Uzun Vadeli Değer
Garanti talepleri, zamanından önce değiştirme için gereken işçilik ve arıza süreleri hesaba katıldığında, en düşük birim fiyat nadiren en düşük toplam maliyeti üretir. Aşağıdaki karşılaştırma, derecelendirilmiş bir servis penceresindeki arıza oranının, birim başına etkin maliyeti üç fiyat kademesi arasında nasıl değiştirdiğini göstermektedir.
Bütçe düzeyindeki parçalar genellikle orta düzey seçeneklerin yüzde 20 ila 30 altında bir satın alma fiyatına sahiptir, ancak daha yüksek erken kullanım arıza oranı, işçilik dahil edildikten sonra ilk iki servis aralığı içindeki bu tasarrufu sıklıkla siler. Öngörülebilir görev döngülerine sahip filo operatörleri ve üreticiler genellikle, tutarlı yorulma testi verileri gösterebilen tedarikçilerden temin edilen orta seviye veya birinci sınıf bileşenlerin, etiket fiyatı daha yüksek olsa bile, kilometre başına daha düşük bir hizmet maliyeti ürettiğini görüyor.
Bu kararı dahili olarak çerçevelemenin yararlı bir yolu, hem orijinal kurulum hem de beklenen erken değiştirme için işçilik saatlerini hesaba katarak birim başına maliyet yerine beklenen hizmet ömrünün mil başına maliyetini hesaplamaktır. Düzinelerce veya yüzlerce araç çalıştıran bir filo için, erken dönem arıza oranındaki küçük bir fark bile hızla birleşir, çünkü her planlanmamış değişim aynı zamanda parça faturasında görünmeyen araç aksama süresi şeklinde bir planlama maliyeti de taşır. Birim fiyatları tek başına karşılaştırmak yerine bu hesaplamayı standart bir satın alma şablonuna dönüştürmek, kaynak bulma kararlarını, güvenilirlik iddialarını yalnızca pazarlama dili yerine test verileriyle kanıtlayabilen tedarikçilere kaydırma eğilimindedir.
Hizmet Ömrünü Uzatan Kurulum Uygulamaları
Kurulum uygulamaları tutarsızsa, iyi üretilmiş bir bağlantı bile erken arızalanabilir. Kısa bir alışkanlık listesi, tam kullanım ömrüne ulaşan kurulumları ulaşamayan kurulumlardan ayırır:
- Katkı paketleri uygulamaya göre farklılık gösterdiğinden, bağlantıyı genel şasi gresi yerine üretici tarafından belirtilen gresle paketleyin
- Aks somununu, hissederek ayarlanan darbeli tabanca yerine kalibre edilmiş bir anahtar kullanarak belirtilen değere kadar sıkın.
- Bagaj kelepçelerinin düzgün oturup oturmadığını kontrol edin ve yeniden birleştirme sırasında sıkışma olup olmadığını kontrol edin
- Yol testinden önce bağlanmayı kontrol etmek için direksiyonu kurulumdan sonra her iki yönde tam kilitlenecek şekilde çevirin
- Gelecekteki önyükleme denetimlerinin bilinen bir temele göre planlanabilmesi için kurulum kilometresini kaydedin
Bu adımlar aks başına yalnızca birkaç ekstra dakika alır ancak erken bağlantı arızalarının büyük bir kısmı bileşenin kendisinden ziyade gres kirliliğinden veya yanlış torktan kaynaklandığından, filo ve tamir atölyesi ortamlarındaki garanti talep oranlarını önemli ölçüde azaltır.
Parça performansının yanı sıra kurulum kalitesini de takip eden mağazalar, garanti taleplerini analiz ederken genellikle ikisini ayırmanın zor olduğunu görür; bu da tutarlı bir kurulum kontrol listesinin, yalnızca ara sıra yapılan onarımlar yerine büyük hacimli işlerde kendini amorti etmesinin bir başka nedenidir.
Sıkça Sorulan Sorular
S1: Normal sürüş koşullarında CV mafsalının ömrü ne kadar olmalıdır?
Çoğu eklem, bagaj sağlam kaldığında ve fabrika tarafından belirlenen gres kullanıldığında 100.000 milin çok ötesinde bir değere sahiptir; ancak görev döngüsü, yoldaki tuza maruz kalma ve sürüş tarzının tümü gerçek hizmet ömrünü etkiler.
S2: Yırtılmış bir CV körüğü, eklemin tamamı değiştirilmeden onarılabilir mi?
Bir bot bazen erken yakalanırsa ve bağlantı noktası henüz kirlenmeye maruz kalmamışsa kendi başına değiştirilebilir, ancak top yollarına kum girdiğinde sadece botu değiştirmek tam hizmet ömrünü geri getirmeyecektir.
S3: Tıklama sesi her zaman dıştan takmalı motor bağlantı arızasının işareti midir?
Dönüşler sırasında duyulan tıklama sesi, dıştan takmalı motor mafsalının aşınmasının en güvenilir göstergelerinden biridir; ancak yedek parça sipariş etmeden önce gürültünün dönüş yönü ve direksiyon açısına göre değiştiğini doğrulamak önemlidir.
S4: Dört tekerlekten çekişli araçlar CV eklemlerine önden çekişli araçlara göre daha fazla baskı uygular mı?
Dört tekerlekten çekiş sistemleri, arka veya orta bağlantıları farklı tork modellerine maruz bırakabilir, ancak herhangi bir bağlantıya uygulanan stres, yalnızca aktarma organları düzeninden ziyade artikülasyon açısına ve tork dağıtımına bağlıdır.
S5: Yedek bağlantı parçalarını toplu olarak tedarik ederken en yaygın hata nedir?
Malzeme sertifikasını incelemeden veya yorulma testi verilerini talep etmeden, yalnızca fiyat ve parça numarası eşleşmesine göre parça seçmek, toplu siparişte tutarsız kalitenin en sık görülen nedenidir.
S6: Bağlantı malzemesi kalitesi fiyatı anlamlı şekilde etkiler mi?
Doğrulanmış ısıl işleme tabi tutulmuş yüzeyi sertleştirilmiş alaşımlı çelik, genellikle tamamen sertleştirilmiş alternatiflerden daha pahalıdır, ancak fark genellikle sağladığı güvenilirlik kazanımına göre toplam birim maliyetin küçük bir kısmıdır.
- E-posta: zyqya@qq.com
- Tel: +86-576-87209702
- Cep: +86-13906546241
- Satış Tel: +86-15098852690/19861808468
- Whatsapp: +86-13656869496
- Adres: No. 9 Xingyuan Yolu, Çiftlik Otomobil ve Motosiklet Parkı, Yuhuan Şehri, Zhejiang Eyaleti, Çin
Telif Hakkı © Yuhuan Bayzo Machinery Co., Ltd. Tüm Hakları Saklıdır.
OEM/ODM Aktarma Organları Bileşenleri Tedarikçileri